
DDMRP: il nuovo approccio alla pianificazione materiali e scorte
Tempo di lettura: 6 minuti
Come ottimizzare la gestione scorte, prevenire le carenze e rispondere meglio alla domanda reale
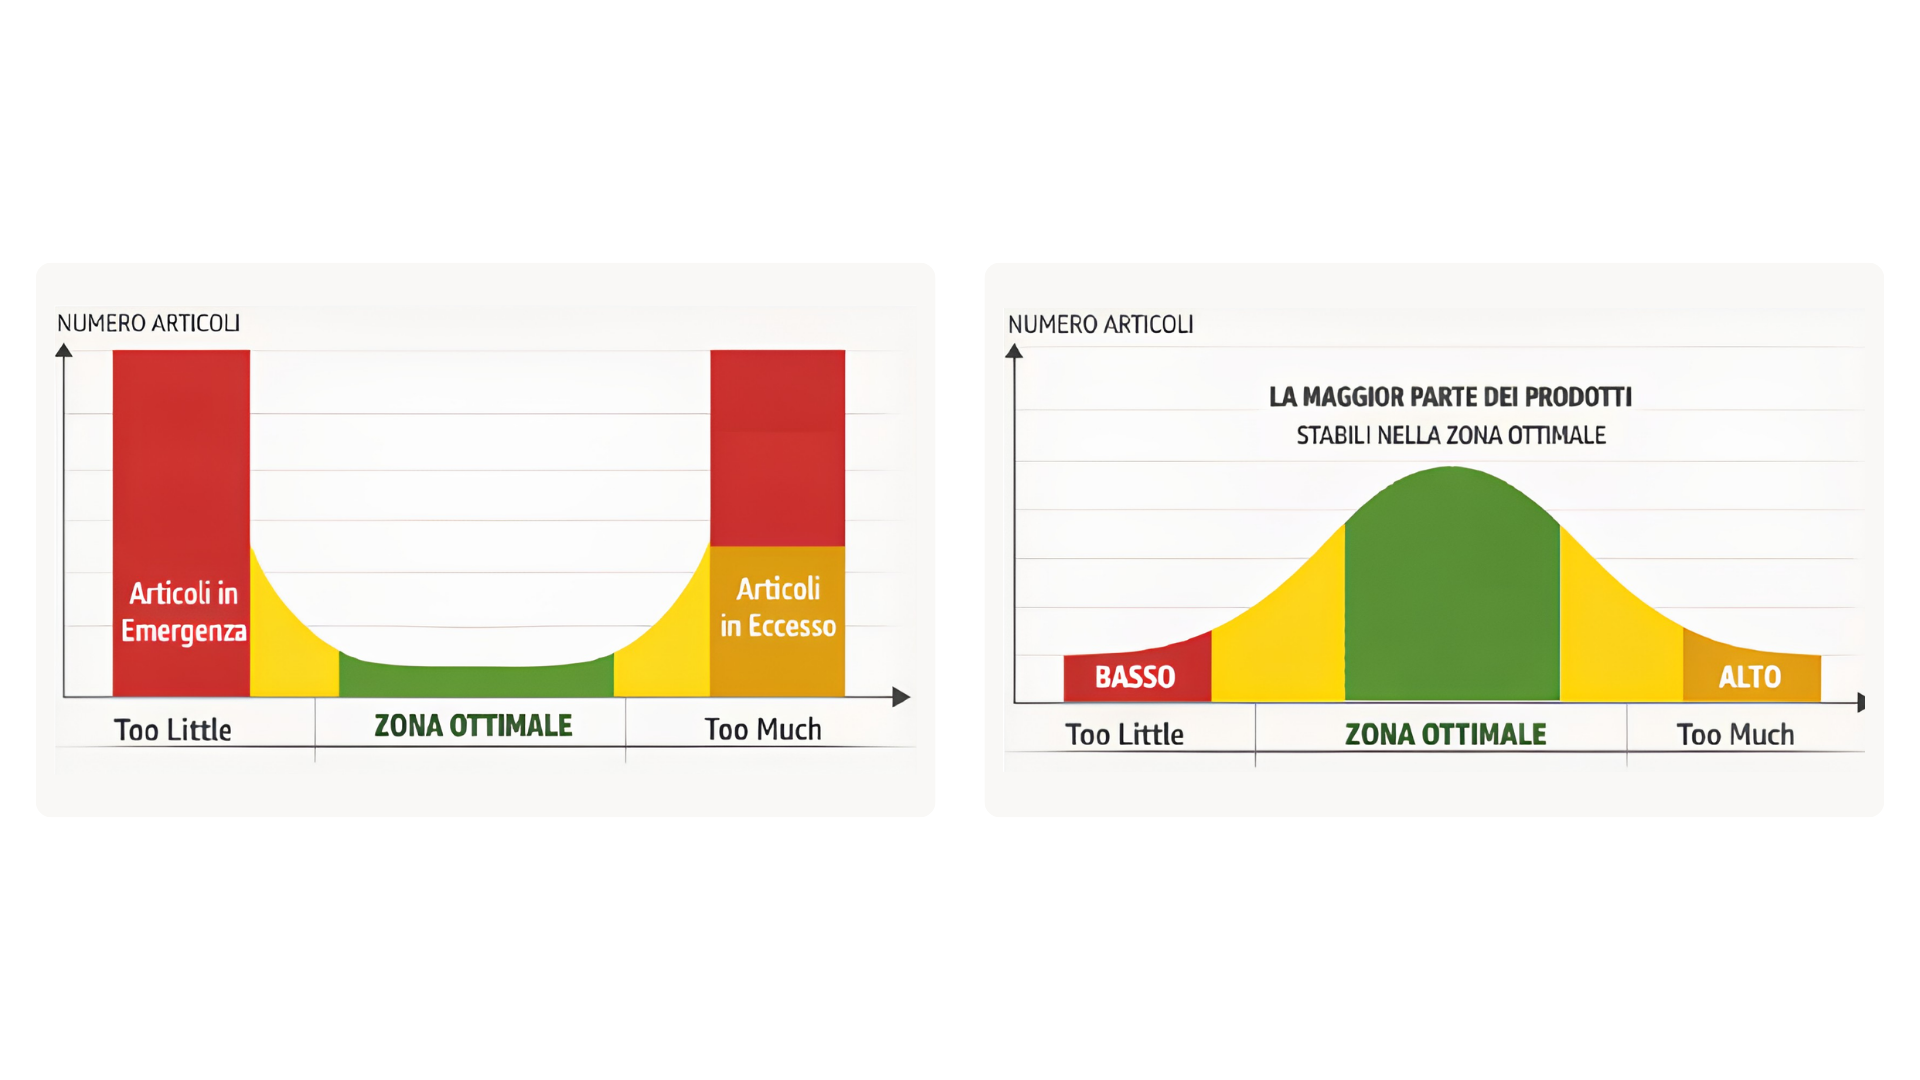
Scorte elevate e materiali mancanti possono convivere nella stessa azienda. Mentre alcuni componenti occupano spazio e assorbono capitale per mesi, altri diventano improvvisamente critici, costringendo pianificatori e buyer ad anticipare ordini, sollecitare fornitori, modificare programmi di produzione e ridefinire continuamente le priorità, rendendo più complessa la gestione dei materiali lungo l’intero processo produttivo.
Questa situazione non deriva necessariamente da una pianificazione della produzione poco accurata. Può manifestarsi anche nelle imprese che dispongono di distinte base dettagliate, previsioni aggiornate e sistemi MRP (Material Requirements Planning) capaci di generare proposte di acquisto e produzione. Il problema emerge quando il piano, costruito su previsioni, lead time e parametri teorici, incontra una realtà nella quale domanda, disponibilità dei materiali, tempi di fornitura e avanzamenti produttivi cambiano più rapidamente di quanto la Supply Chain riesca ad assorbire.
Una variazione su un ordine cliente può propagarsi attraverso più livelli della distinta, generando anticipi, posticipi e nuovi fabbisogni. Un ritardo di fornitura può compromettere il processo produttivo, rendendo inutilizzabili materiali già disponibili per le lavorazioni successive, mentre l’aggiornamento di una previsione può modificare contemporaneamente centinaia di proposte, lasciando alle persone il compito di distinguere le urgenze reali dai messaggi che non richiedono un intervento immediato.
Il risultato è una pianificazione formalmente completa, ma operativamente instabile, nella quale pianificatori, buyer e responsabili di produzione dedicano una parte crescente del proprio tempo a correggere il piano, anziché gestire il flusso dei materiali.
Il Demand Driven Material Requirements Planning (DDMRP) nasce per affrontare questa difficoltà attraverso una logica diversa: invece di tentare di reagire nervosamente ad ogni minimo evento nella Supply Chain, individua punti strategici nei quali posizionare buffer dinamici, separa le parti più esposte del flusso e genera i reintegri sulla base della domanda effettivamente rilevante.
Approfondiamo maggiormente questo concetto.
Indice:
- Che cos’è il DDMRP e come migliora la gestione dei materiali
- Perché l’MRP può diventare instabile quando aumenta la variabilità
- Lead Time Cumulato e Decoupled Lead Time
- Punti di disaccoppiamento: dove proteggere il flusso
- Come funzionano i buffer dinamici: zona verde, gialla, rossa
- Net Flow Position: pianificare con la domanda qualificata
- Priorità visuali e alert per gestire le eccezioni
- Dati, processi e responsabilità prima della tecnologia
- Dal progetto pilota alla revisione tattica
- DDMRP: una pianificazione dei materiali orientata al flusso
- FAQ
Che cos’è il DDMRP e come migliora la gestione dei materiali
Il DDMRP è un metodo di pianificazione dei materiali e gestione delle scorte di magazzino che integra logiche MRP e demand driven, introdotto e sistematizzato da Carol Ptak e Chad Smith. La metodologia combina principi provenienti dal Material Requirements Planning (MRP), dal Distribution Requirements Planning (DRP), dalla teoria dei vincoli, dai sistemi pull, dal Lean Manufacturing e dalla gestione della variabilità, organizzandoli all’interno di un modello unitario.
Nel tempo il metodo è stato codificato attraverso una terminologia comune, regole di calcolo, percorsi di formazione e requisiti funzionali condivisi a livello internazionale. Parlare di standard significa quindi fare riferimento a un impianto metodologico riconoscibile, documentato e applicabile in modo coerente in contesti produttivi e distributivi differenti.
Il metodo viene generalmente ricondotto a cinque componenti strettamente collegate:
- il posizionamento strategico dei punti di disaccoppiamento
- la definizione dei profili e dei livelli dei buffer (quantità controllate di materiale)
- il loro adeguamento dinamico
- la pianificazione demand driven
- l’esecuzione visibile e collaborativa.
A queste si affianca una revisione tattica del modello, necessaria per verificare nel tempo che posizionamento, parametri e protezioni rimangano coerenti con l’evoluzione della domanda e della supply chain.
Il principio di fondo può essere sintetizzato in quattro azioni:
- Posizionare: scegliere dove una disponibilità controllata di materiali può proteggere maggiormente il flusso
- Proteggere: dimensionare buffer coerenti con i consumi, i tempi di reintegro e la variabilità della domanda e della fornitura
- Reintegrare: generare gli approvvigionamenti secondo una logica pull, basata sulla domanda qualificata e sullo stato effettivo dei buffer
- Adattare: aggiornare il modello quando cambiano in modo significativo le condizioni operative.
Perché l’MRP può diventare instabile quando aumenta la variabilità
Il Material Requirements Planning risponde a tre domande fondamentali:
- Quali materiali sono necessari?
- In quale quantità?
- In quale momento devono essere disponibili?
Per farlo utilizza la domanda prevista e confermata, le giacenze, gli ordini aperti, i lead time e le relazioni contenute nelle distinte base, traducendo il fabbisogno dei prodotti finiti nelle esigenze di acquisto e produzione dei componenti.
Questa logica rimane essenziale per governare strutture produttive articolate. Quando domanda e lead time sono sufficientemente stabili, il piano può offrire una rappresentazione attendibile delle necessità future; quando aumenta la variabilità, però, ogni cambiamento si propaga lungo l’intera distinta, modificando date e quantità degli ordini pianificati.
Il problema diventa particolarmente evidente quando il Lead Time Cumulato (LTC) è molto più lungo del tempo che il cliente è disposto ad attendere. Questo parametro rappresenta il percorso temporale più esteso necessario per acquistare, produrre e assemblare un articolo partendo dal livello più profondo della distinta. Se il LTC supera il Customer Tolerance Time, l’azienda è costretta ad avviare alcune attività prima di conoscere con certezza la domanda finale, aumentando la propria dipendenza dalle previsioni.
Per proteggersi, molte aziende introducono scorte di sicurezza, anticipano gli ordini o ampliano i lead time inseriti nel sistema. Queste precauzioni possono ridurre alcuni rischi, ma generano anche maggiore capitale immobilizzato, incremento del Work in Process (WIP), ordini aperti più a lungo e una crescente difficoltà nell’individuare le priorità reali.
Il DDMRP interviene su questa struttura limitando la propagazione delle variazioni lungo l’intera catena produttiva. Non elimina l’MRP, le distinte base o le previsioni, ma inserisce punti di disaccoppiamento (posizioni strategiche del flusso) capaci di interrompere selettivamente la propagazione della variabilità grazie a dei buffer che assorbono variazioni e ritardi.
Lead Time Cumulato e Decoupled Lead Time
La distinzione tra Lead Time Cumulato e Decoupled Lead Time è centrale per comprendere il valore dei punti di disaccoppiamento.
Il Lead Time Cumulato considera l’intero percorso critico necessario per rendere disponibile un articolo, includendo le fasi di approvvigionamento, produzione e assemblaggio che si susseguono lungo la distinta. In una struttura profonda, anche lead time relativamente contenuti possono sommarsi fino a creare un orizzonte molto esteso.
Il Decoupled Lead Time, o DLT, rappresenta il tempo necessario per reintegrare un articolo considerando il percorso più lungo non protetto da buffer. I punti di disaccoppiamento permettono quindi di non attendere ogni volta il completamento dell’intera catena di approvvigionamento e produzione.
Posizionando correttamente i buffer, l’azienda accorcia i tempi di risposta e dipende meno dalle previsioni a lungo termine.
La scelta non può tuttavia essere effettuata con l’unico obiettivo di accorciare il lead time. Ogni punto di disaccoppiamento comporta un investimento in scorta e deve essere valutato considerando il servizio richiesto, la variabilità, la struttura della distinta, la comunanza dei componenti e la capacità del processo di reintegrare ciò che viene consumato.
Punti di disaccoppiamento: dove proteggere il flusso
La prima decisione del DDMRP riguarda dove posizionare la protezione, invece che quanto ordinare. È una differenza sostanziale rispetto agli approcci che partono direttamente dal calcolo di minimi, massimi o scorte di sicurezza per ogni articolo.
Un punto di disaccoppiamento separa due parti del flusso, evitando che variabilità e problemi presenti in una fase vengano trasmessi alle successive. Il buffer agisce quindi come protezione selettiva.
I punti di disaccoppiamento possono essere collocati su materie prime, componenti, semilavorati o prodotti finiti. La scelta si basa sulla valutazione sistematica di sei fattori strategici:
- il tempo tollerato dal cliente
- l’orizzonte di mercato potenziale
- la variabilità della domanda
- la variabilità della fornitura
- la presenza di componenti in comune
- la protezione delle risorse critiche del processo produttivo.
Un componente condiviso da numerose configurazioni, per esempio, può rappresentare un punto di protezione più efficace rispetto allo stoccaggio di molte varianti finite. La sua disponibilità consente di rinviare la configurazione finale fino a quando la domanda è più chiara, riducendo il rischio di produrre in anticipo combinazioni che il mercato potrebbe non richiedere.
La selezione deve essere condotta sull’intero flusso, perché collocare il buffer troppo a valle potrebbe non ridurre abbastanza il tempo di risposta verso il cliente, mentre posizionarlo troppo a monte potrebbe moltiplicare le varianti da mantenere disponibili e aumentare inutilmente lo stock.
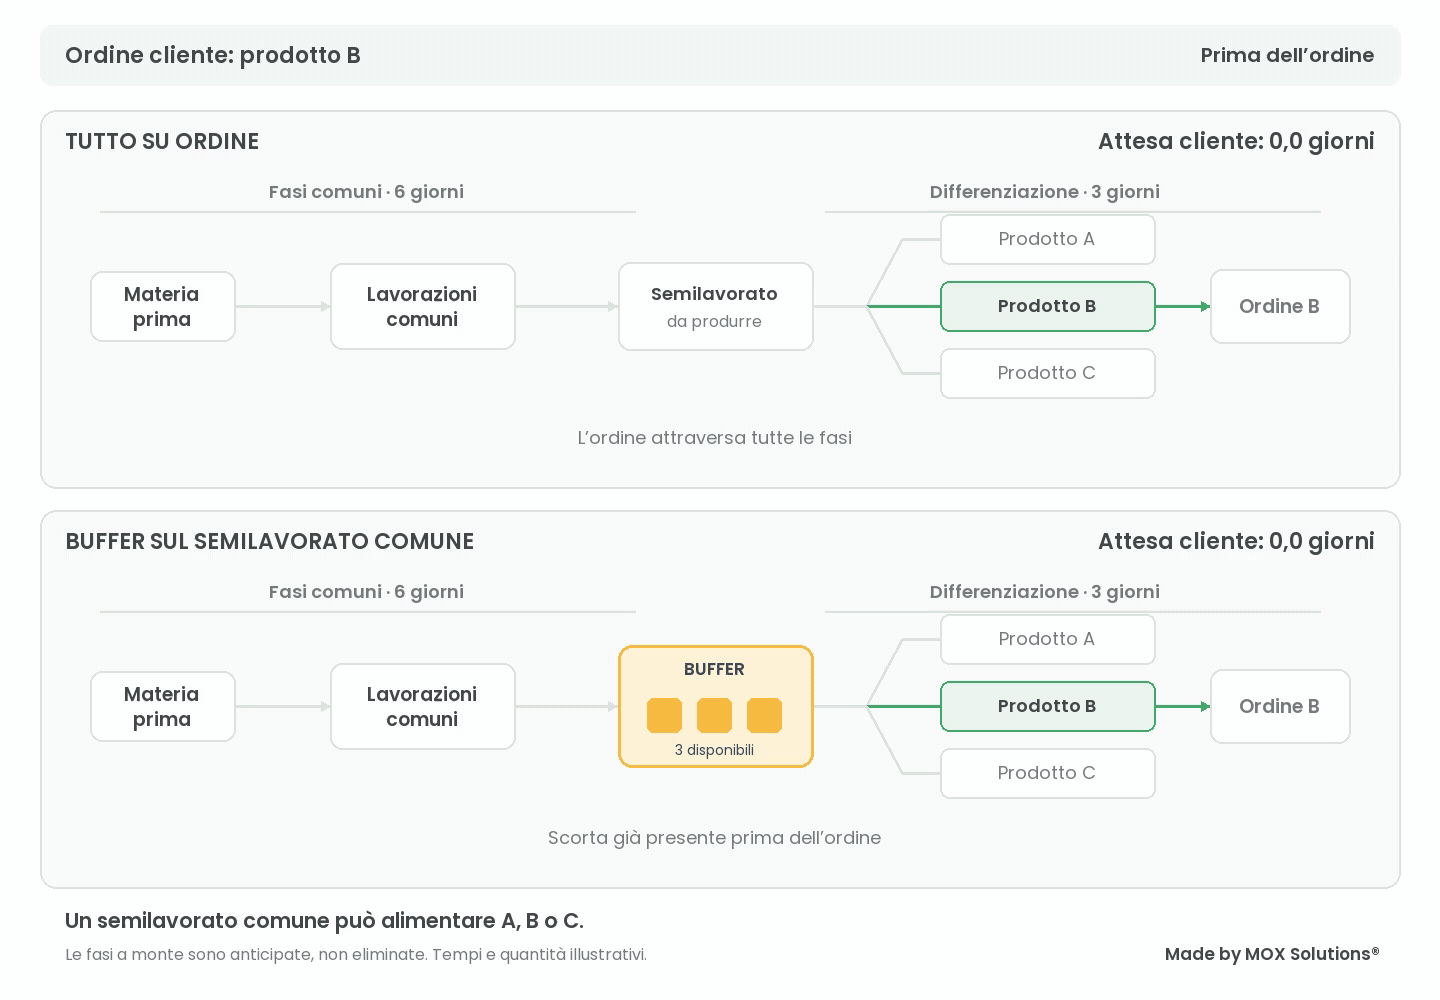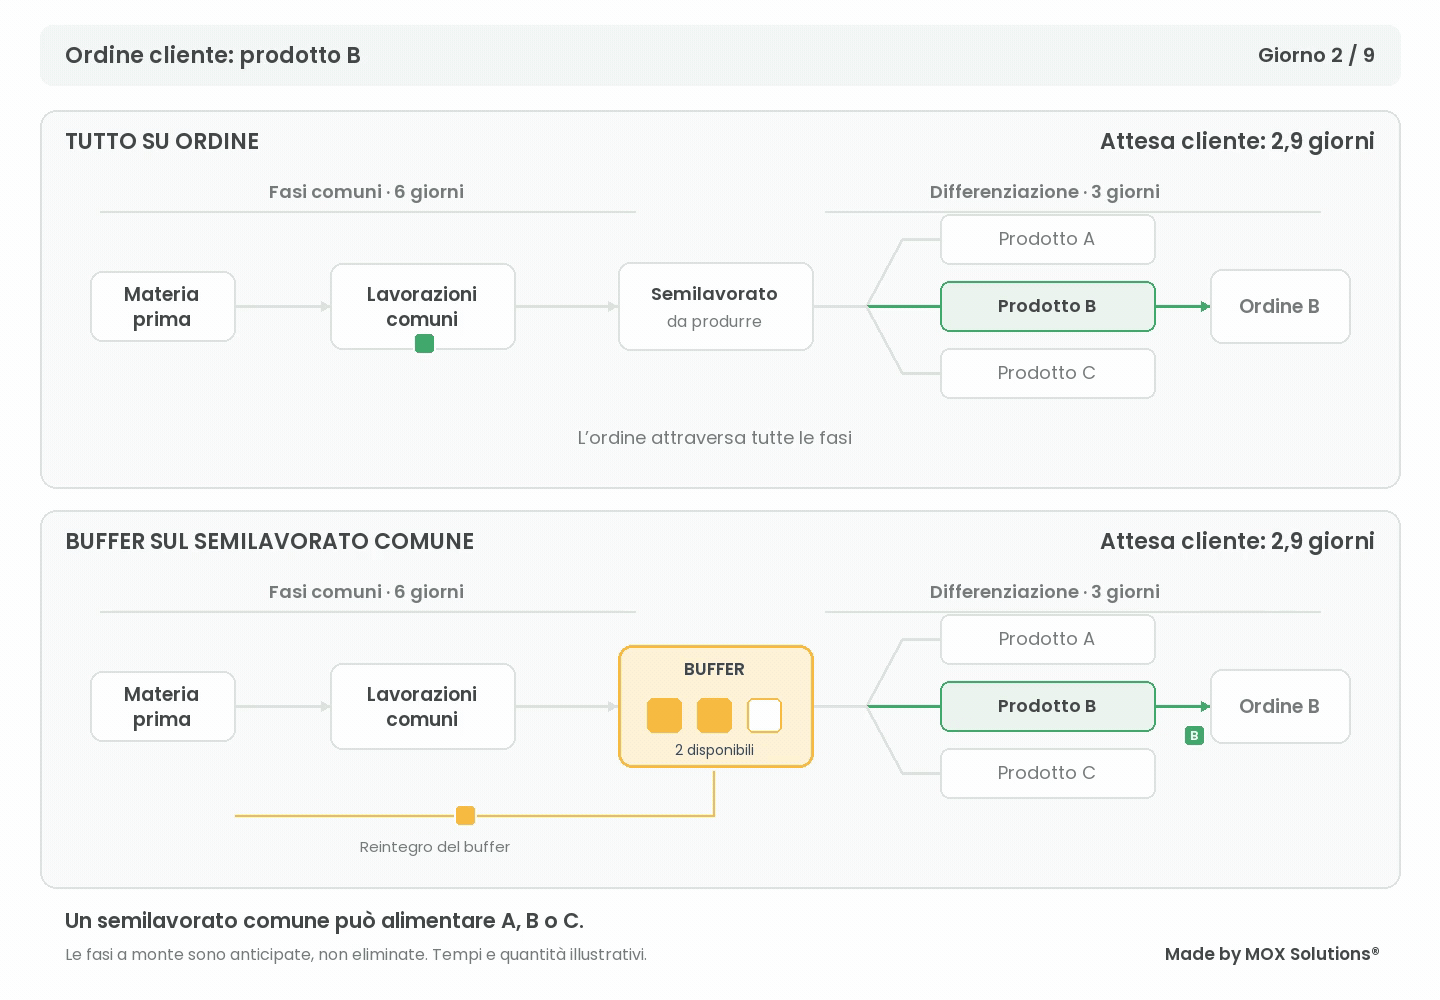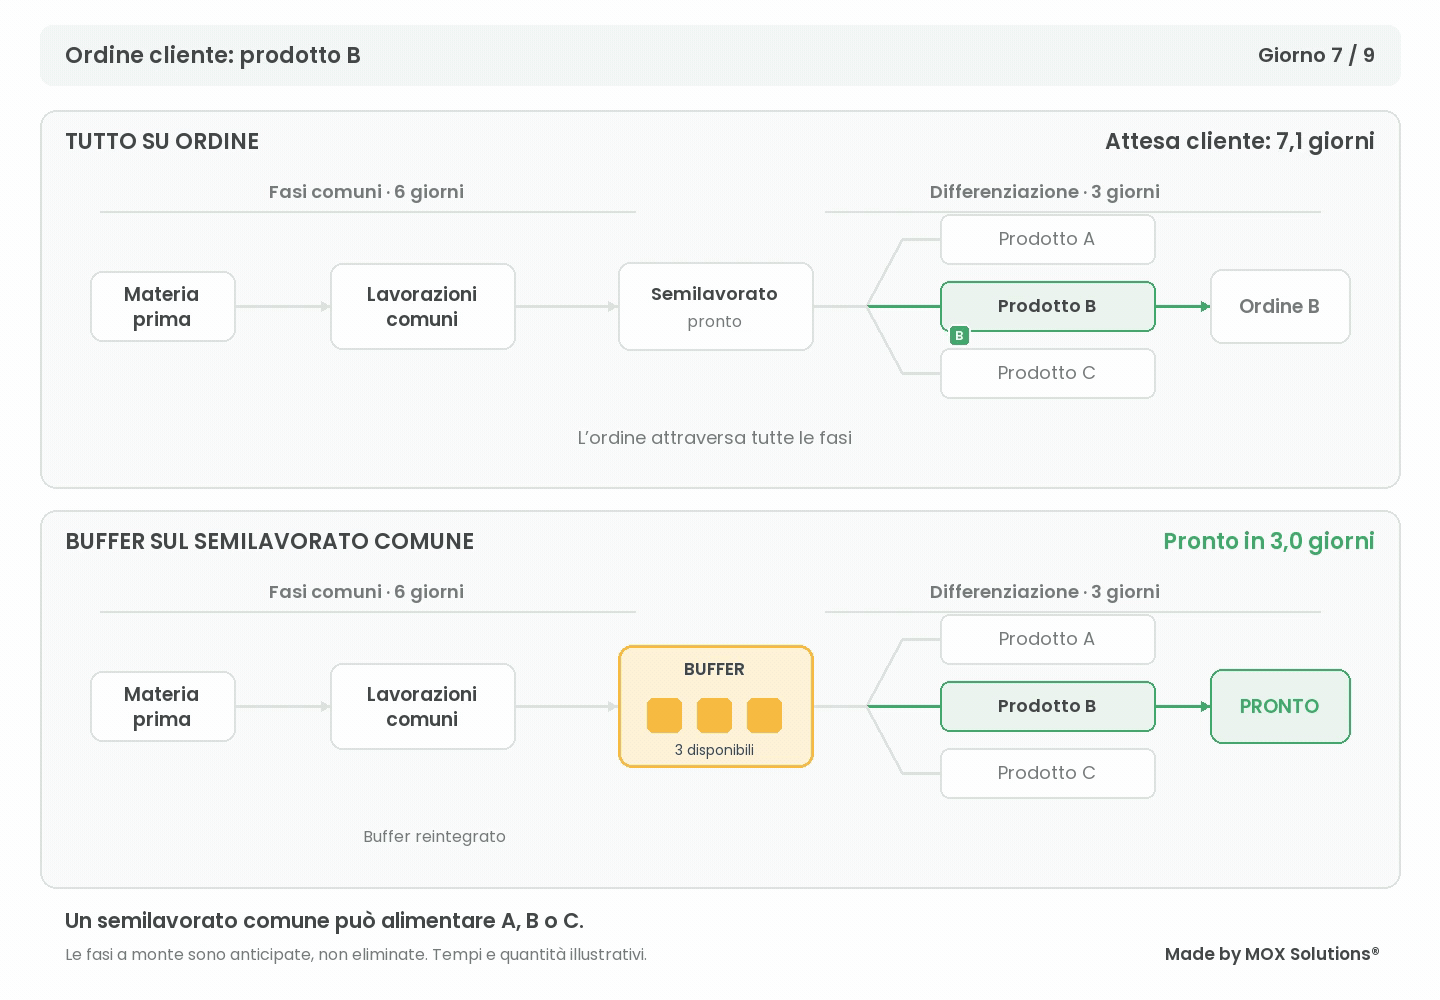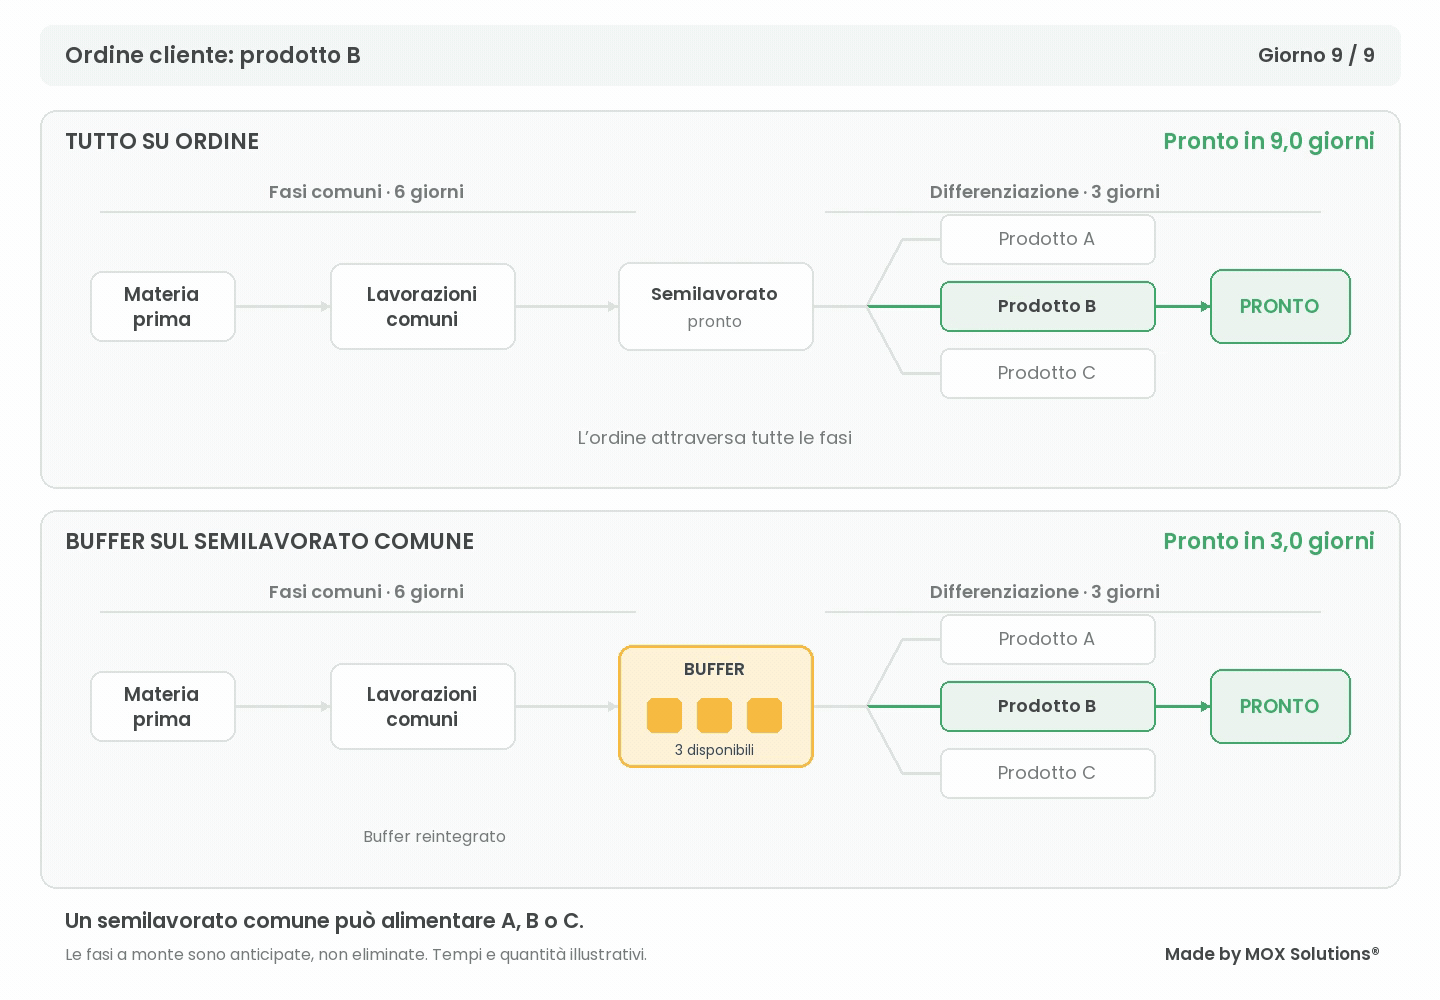
Il buffer è posizionato sul semilavorato comune, prima della differenziazione nei prodotti A, B e C. Quando arriva l’ordine per B, il materiale è già disponibile e deve attraversare soltanto le lavorazioni finali. Nel frattempo, il reintegro del buffer procede a monte.
Nell’esempio, l’attesa del cliente passa da 9 a 3 giorni. Le lavorazioni precedenti non vengono eliminate: sono state anticipate grazie alla scorta di semilavorati. Il punto strategico permette così di servire più varianti senza doverle tenere tutte a magazzino come prodotti finiti. Tempi e quantità sono illustrativi.
Come funzionano i buffer dinamici: zona verde, gialla, rossa
Una volta individuati i punti del flusso da proteggere, il DDMRP stabilisce la quantità di materiale da mantenere disponibile in ciascun buffer. Il calcolo parte dall’ADU (Average Daily Usage), ovvero il consumo medio giornaliero dell’articolo, e considera anche il tempo necessario per reintegrarlo, la variabilità della domanda e della fornitura ed eventuali vincoli, come quantità minime o multipli d’ordine.
Ogni buffer è suddiviso in tre zone, che permettono di interpretare rapidamente la situazione del materiale:
- La zona rossa costituisce la protezione di base contro la variabilità della domanda e dell’offerta. È la parte più critica del buffer e serve a proteggere il flusso quando il consumo o il reintegro si discostano dalle condizioni attese.
- La zona gialla è pari alla quantità complessiva consumata durante il Decoupled Lead Time (calcolata come ADU × DLT). Collega direttamente il consumo medio al tempo necessario per ripristinare il materiale e costituisce il cuore del buffer dedicato alla copertura del reintegro.
- La zona verde determina la frequenza e la dimensione degli ordini. Il suo calcolo tiene conto della logica di reintegro e può essere influenzato da quantità minime, cicli produttivi, multipli di acquisto o altre condizioni economiche e operative.
Questi livelli non rimangono invariati nel tempo, ma possono aumentare o diminuire quando cambiano i consumi, i tempi di approvvigionamento o la variabilità. Possono inoltre essere adeguati in previsione di eventi conosciuti, come stagionalità, promozioni, fermate produttive o introduzioni di nuovi prodotti.
Net Flow Position: pianificare con la domanda qualificata
Nel DDMRP la decisione di reintegro non dipende soltanto dalla quantità fisicamente presente in magazzino. Il metodo utilizza la Net Flow Position, calcolata sommando la giacenza disponibile e gli approvvigionamenti aperti qualificati, per poi sottrarre la domanda qualificata:
Net Flow Position = giacenza disponibile + approvvigionamenti aperti − domanda qualificata
Questa posizione offre una lettura prospettica, ma selettiva, della capacità del buffer di sostenere il consumo. Non considera indiscriminatamente tutta la domanda futura, come farebbe un sistema MRP classico, perché ciò renderebbe il calcolo nuovamente dipendente da un orizzonte previsionale esteso e instabile.
La domanda qualificata comprende gli ordini cliente già scaduti e non ancora evasi, quelli da evadere nella giornata e i Qualified Spikes, cioè i picchi di domanda futura che superano una soglia prestabilita entro un determinato intervallo di tempo. Per componenti e semilavorati, la domanda può derivare anche dagli ordini di produzione che ne richiedono l’impiego.
Un picco viene quindi qualificato soltanto quando presenta dimensioni sufficienti per incidere sulla tenuta del buffer e ricade in un intervallo nel quale l’impresa deve iniziare a proteggerlo. Per individuarlo, il metodo considera la domanda complessiva prevista dagli ordini per lo stesso articolo in ciascuna giornata: se questa supera la soglia stabilita e ricade nell’orizzonte considerato, viene inclusa nel calcolo del reintegro.
Gli ordini futuri troppo lontani o inferiori alla soglia non influenzano immediatamente il reintegro, evitando che il piano reagisca prematuramente a ogni variazione.
Quando la Net Flow Position penetra nella zona gialla o rossa, il sistema genera una proposta destinata a riportarla verso il livello massimo del buffer. Due articoli con consumi e livelli di scorta molto diversi possono così essere confrontati sulla base della loro posizione relativa rispetto al proprio buffer: una giacenza ridotta non richiede necessariamente un nuovo ordine se sono già previsti reintegri sufficienti, mentre una scorta elevata potrebbe non bastare a coprire la domanda qualificata.
Priorità visuali e alert per governare le eccezioni
Il DDMRP utilizza colori e percentuali di penetrazione per rendere confrontabili materiali con consumi, unità di misura e valori molto differenti. La priorità non dipende soltanto dalla data teorica di un ordine, ma dalla posizione relativa dell’articolo rispetto alla protezione disponibile.
Le priorità visuali permettono di concentrare l’attenzione sui materiali maggiormente esposti, riducendo il numero di solleciti indiscriminati e le decisioni basate su email, urgenze locali o richieste del reparto che interviene con maggiore insistenza. Il colore non sostituisce la valutazione del pianificatore, ma costruisce un linguaggio operativo comune.
Per governare le eccezioni in fase di esecuzione, il modello utilizza tre principali categorie di alert:
- Alert sullo stato del buffer (Buffer Status Alerts): segnalano situazioni critiche nella giacenza attuale o prevista, aiutando a individuare i materiali che richiedono attenzione e ad anticipare possibili carenze.
- Alert di sincronizzazione (Synchronization Alerts): evidenziano i disallineamenti tra la disponibilità dei materiali e le necessità delle attività che ne dipendono, come ordini in ritardo rispetto alla domanda che devono soddisfare o scostamenti tra approvvigionamento e fabbisogno effettivo.
- Alert di lead time (Lead Time Alerts): monitorano gli ordini relativi ad articoli non protetti da un punto di disaccoppiamento, segnalando quando si avvicinano alla scadenza e richiedono una verifica dell’avanzamento, poiché in assenza di un buffer non c’è un margine di protezione che assorba i ritardi.
Il valore di questi segnali nasce dalla capacità di ordinarli per impatto sul flusso, assegnare responsabilità chiare e collegare ogni intervento a una causa verificabile.
Dati, processi e responsabilità prima della tecnologia
L’introduzione del DDMRP richiede dati affidabili, ma non presuppone una situazione perfetta. Distinte base, giacenze, ordini aperti, consumi e lead time devono essere sufficientemente coerenti da rappresentare il flusso reale; quando questi elementi non sono allineati, il progetto deve prevedere un’attività di verifica e correzione.
Particolare attenzione deve essere dedicata ai lead time. In molte aziende i valori presenti nel sistema non misurano il tempo effettivamente necessario, ma incorporano margini prudenziali aggiunti nel corso degli anni. Utilizzarli senza analisi può gonfiare i buffer e nascondere problemi che dovrebbero essere affrontati sul piano operativo.
Anche le responsabilità devono essere definite con chiarezza. Il metodo coinvolge pianificazione, acquisti, produzione, logistica, commerciale e controllo di gestione, perché la qualità del flusso dipende dalle decisioni di più funzioni. Se ogni reparto continua a utilizzare priorità diverse, il modello perde coerenza anche quando i calcoli sono corretti.
Per questo un progetto DDMRP non dovrebbe iniziare dalla configurazione del software, ma dalla ricostruzione del flusso, dall’analisi della variabilità e dalla selezione di un perimetro nel quale risultati e criticità possano essere misurati.
Dal progetto pilota alla revisione tattica
Un percorso di adozione efficace dovrebbe partire da un’area sufficientemente significativa da produrre risultati misurabili, ma non tanto estesa da rendere impossibile distinguere le cause degli scostamenti.
L’analisi iniziale deve ricostruire il flusso, confrontare Lead Time Cumulato e tempo tollerato dal cliente, individuare le principali fonti di variabilità e selezionare i possibili punti di disaccoppiamento. Successivamente vengono definiti profili, ADU, DLT, fattori di variabilità, regole per la qualificazione della domanda e criteri di priorità.
Prima dell’estensione è necessario osservare il comportamento del modello durante più cicli di reintegro, verificando servizio, giacenze, stabilità degli ordini e carico operativo. Questa fase permette di capire se le zone siano coerenti, se gli alert indirizzino l’attenzione verso problemi reali e se le persone utilizzino le priorità in modo uniforme.
Il DDMRP non deve quindi essere considerato una configurazione definitiva. I punti di disaccoppiamento, i profili e i parametri devono essere riesaminati quando cambiano struttura produttiva, fornitori, prodotti, volumi o politiche commerciali. La revisione tattica trasforma il metodo da calcolo di replenishment (riassortimento) a sistema continuo di gestione del flusso.
DDMRP: una pianificazione dei materiali orientata al flusso
In questo approfondimento abbiamo visto come il DDMRP proponga un cambiamento rilevante nella gestione dei materiali e nella pianificazione delle scorte. Invece di reagire a ogni variazione del piano, il metodo protegge in modo selettivo i punti nei quali la disponibilità dei materiali produce maggiore valore, riduce il lead time da coprire attraverso le previsioni e genera i reintegri sulla base della domanda qualificata e della Net Flow Position.
Il valore di questo approccio non deriva soltanto dalla possibilità di ridurre le scorte, ma anche dalla capacità di rendere più stabili le decisioni, distinguere chiaramente la pianificazione dall’esecuzione e offrire a pianificatori, buyer, produzione e logistica priorità visibili e condivise. In questo modo, le diverse funzioni possono concentrarsi sulle situazioni che rischiano realmente di compromettere il flusso, limitando solleciti, interventi manuali e continue modifiche al piano.
In MOX Solutions guardiamo al DDMRP come a un’evoluzione della pianificazione dei materiali, capace di collegare domanda, disponibilità e priorità operative in modo più dinamico. Per questo stiamo portando i suoi principi nella nostra visione progettuale, con l’obiettivo di integrarli con i sistemi ERP e con i processi aziendali già esistenti.
Il DDMRP è nella roadmap dei progetti MOX, non vediamo l’ora di presentartelo. Nel frattempo, parla con un nostro esperto per vedere come è possibile applicare questo principio nella tua azienda!
L’esperto risponde
Che cos’è il DDMRP e in cosa si differenzia dall’MRP tradizionale?
Il DDMRP (Demand Driven Material Requirements Planning) è un metodo di pianificazione e reintegro dei materiali che introduce punti di disaccoppiamento e buffer dinamici per proteggere il flusso dei materiali dalla variabilità. Rispetto all’MRP tradizionale, riduce la propagazione delle variazioni lungo la distinta base e genera i reintegri sulla base della domanda qualificata e dello stato effettivo dei buffer. Inoltre il DDMRP offre funzionalità di controllo dell’esecuzione, un’area lasciata tipicamente scoperta dai sistemi MRP classici che si limitano alla fase di pianificazione.
Quando può essere utile il DDMRP in azienda?
Il DDMRP è particolarmente interessante quando l’azienda convive con carenze ricorrenti, scorte elevate, frequenti solleciti ai fornitori e continui cambi di priorità. Questi segnali indicano spesso che la pianificazione è troppo esposta alla variabilità della domanda, dei lead time o dell’avanzamento produttivo.
Che cosa sono i punti di disaccoppiamento nel DDMRP?
I punti di disaccoppiamento sono posizioni strategiche della supply chain in cui vengono mantenuti buffer di materiale. La loro funzione è separare parti del flusso, limitando la propagazione della variabilità e rendendo meno dipendenti le fasi a monte dai tempi cumulati dell’intera distinta. Non si tratta, quindi, di accumulare più scorte, ma di collocarle nei punti in cui risultano realmente utili. I buffer vengono dimensionati secondo criteri precisi e adeguati nel tempo, con l’obiettivo di proteggere il flusso senza aumentare inutilmente il magazzino.
Quali dati servono per introdurre il DDMRP?
Servono distinte base coerenti, giacenze affidabili, ordini aperti, consumi, lead time e informazioni sufficienti sulla variabilità. Particolare attenzione va dedicata ai lead time presenti nei sistemi, perché valori eccessivamente prudenziali possono portare a buffer sovradimensionati.
Come dovrebbe partire un progetto DDMRP?
È consigliabile partire da un perimetro pilota sufficientemente significativo, analizzando flusso, Lead Time Cumulato, variabilità e possibili punti di disaccoppiamento. Dopo alcuni cicli di reintegro è possibile verificare andamento delle scorte, servizio, stabilità degli ordini e qualità degli alert prima di estendere il modello ad altre aree.